


Đường hàn lỗi hiếm khi xuất phát từ một chiếc máy "tự nhiên hỏng". Phần lớn trường hợp, mẻ hàng hàn không kín, đường hàn lúc chắc lúc yếu đều bắt đầu từ những việc rất nhỏ bị bỏ qua: cho túi vào khi máy chưa đủ nhiệt, đổi loại túi nhưng giữ nguyên thông số cũ, hoặc tắt máy ngay khi vừa hàn xong khiến dây nhiệt nhanh xuống cấp. Bài viết này là quy trình vận hành máy hàn miệng túi liên tục theo đúng nhịp một ca làm việc — trước ca, trong ca và cuối ca — để xưởng đóng gói nào cũng áp dụng được ngay, kể cả khi người vận hành thay đổi theo ca.
Giai đoạn 1: Kiểm tra đầu ca trong khoảng 5 phút
Đừng cho túi vào máy ngay khi vừa bật điện. Đầu mỗi ca, người vận hành đi một vòng kiểm tra ngắn:
- Nguồn điện: máy dùng nguồn 220V–50Hz. Kiểm tra dây nguồn và phích cắm không nứt, không lỏng; khu vực quanh máy khô ráo.
- Bề mặt hàn và dây nhiệt: quan sát dây nhiệt, dây curoa và dải Teflon. Nếu thấy dây nhiệt sạm đen không đều, dải Teflon rách hoặc bám cặn cháy, xử lý trước khi chạy hàng loạt, vì đây là những chi tiết quyết định trực tiếp đến độ kín của đường hàn.
- Băng tải: lau sạch bột, vụn thực phẩm bám trên băng tải từ ca trước. Băng tải bẩn làm miệng túi trượt lệch, đường hàn bị xiên.
- Bật máy đúng thứ tự: mở công tắc nguồn, tiếp đến quạt làm mát, sau cùng là công tắc nhiệt — đúng trình tự trong hướng dẫn sử dụng máy hàn miệng túi liên tục của Kim Chí Bảo. Sau đó để máy lên đủ nhiệt mới bắt đầu, không hàn "chạy đà" bằng những túi hàng thật đầu tiên.
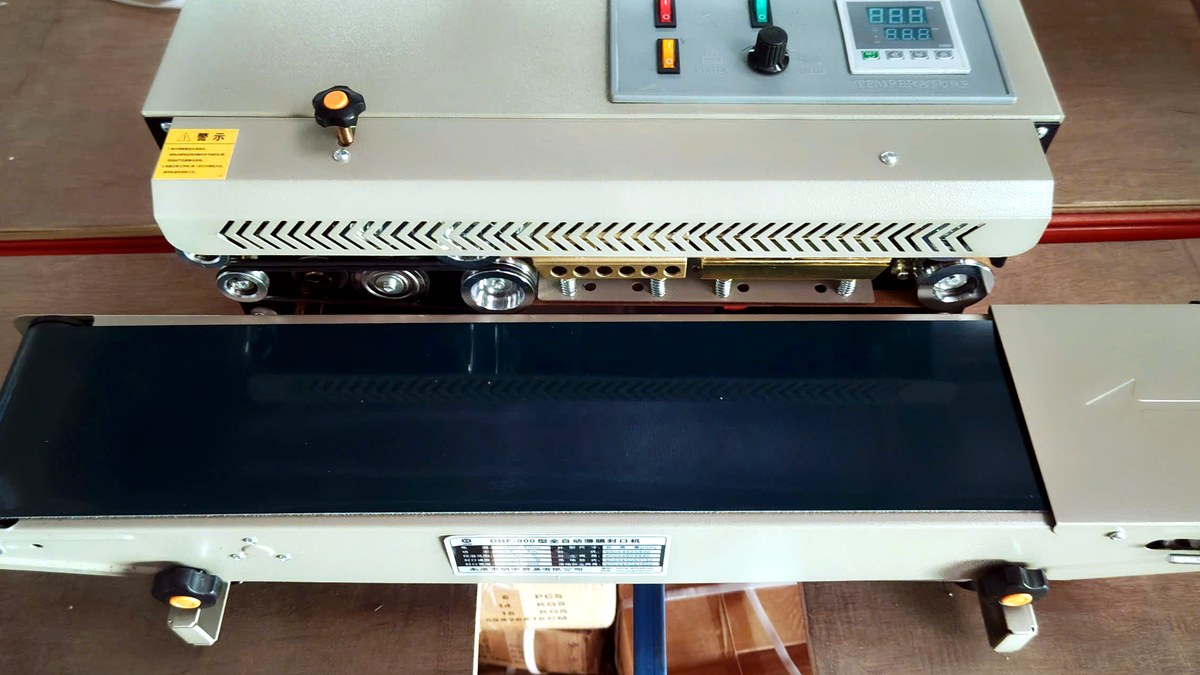
Với máy hàn miệng túi liên tục DBF-900, các thao tác này đều nằm ngay trên panel phía trước máy: công tắc nguồn, công tắc nhiệt, công tắc quạt và núm chỉnh tốc độ băng tải 0–12 m/phút, nên người mới cũng học quy trình rất nhanh.

Giai đoạn 2: Hàn thử và chốt thông số cho từng loại túi
Đây là bước bị bỏ qua nhiều nhất, và cũng là bước đáng giá nhất của cả quy trình. Nguyên tắc chỉnh máy là chỉnh tốc độ băng tải trước, chỉnh nhiệt độ sau:
- Đặt tốc độ băng tải ở mức dự kiến chạy thật.
- Đặt nhiệt độ từ mức trung bình rồi tăng hoặc giảm dần theo kết quả hàn thử. Ví dụ tham khảo trong hướng dẫn của Kim Chí Bảo: tốc độ khoảng 8 m/phút thì mức nhiệt khoảng 160–180°C phù hợp với nhiều loại bao bì thường — nhưng đây chỉ là điểm bắt đầu để hàn thử, không phải con số cố định cho mọi loại túi.
- Hàn thử vài túi rỗng hoặc túi mẫu của đúng loại túi sắp đóng gói. Kéo nhẹ hai mép đường hàn bằng tay: đường hàn đạt là khi mép hàn phẳng, đều, kéo không bung và không bị sun cháy.
- Khi đã đạt, ghi lại bộ thông số đó vào sổ vận hành theo mẫu:
| Loại túi | Tốc độ băng tải | Nhiệt độ | Người chốt | Ngày áp dụng |
|---|---|---|---|---|
| Túi PE mỏng đựng hạt | … m/phút | … °C | … | … |
| Túi nhôm/túi bạc | … m/phút | … °C | … | |
| Túi giấy kraft có tráng | … m/phút | … °C | … | … |
Bảng thông số này giúp ca sau không phải mò lại từ đầu, và mỗi khi đổi loại túi, đổi độ dày túi hoặc đổi nhà cung cấp bao bì, người vận hành chỉ cần hàn thử lại rồi cập nhật thêm một dòng. Mất vài phút đầu ca nhưng đổi lại là cả ca chạy ổn định, không phải dừng máy chỉnh đi chỉnh lại giữa chừng.
Giai đoạn 3: Giữ đường hàn ổn định trong ca
Khi đã chốt thông số, việc trong ca chủ yếu là giữ đúng thói quen:
- Đặt túi ngay ngắn: miệng túi đưa vào khe hàn thẳng, không chéo, không nhăn gập. Túi đặt lệch thì thông số đúng đến mấy đường hàn vẫn lỗi.
- Giữ miệng túi sạch và khô: bột, dầu mỡ hoặc nước dính ở mép túi là nguyên nhân rất thường gặp khiến đường hàn không bám. Lau hoặc gạt sạch mép túi trước khi hàn, nhất là với hàng bột và hàng có dầu.
- Không chất gói quá nặng lên băng tải: gói hàng vượt tải trọng cho phép khiến băng tải chạy chậm lại, thời gian túi nằm trong vùng nhiệt thay đổi và đường hàn mất ổn định.
- Kiểm tra ngẫu nhiên trong ca: thỉnh thoảng lấy một túi đã hàn kéo kiểm tra lại. Nếu thấy đường hàn yếu dần, đó là dấu hiệu cần dừng lại kiểm tra dây nhiệt và thông số, thay vì chạy hết mẻ rồi mới phát hiện.
- Bàn giao khi đổi người: nếu thay người vận hành giữa ca, bàn giao luôn mức tốc độ và nhiệt độ đang chốt cho loại túi đang chạy, tránh việc người sau tự chỉnh lại theo thói quen riêng.
Giai đoạn cuối ca: Tắt máy đúng cách để dây nhiệt bền hơn
Cách tắt máy ảnh hưởng trực tiếp đến tuổi thọ của dây nhiệt — chi tiết hao mòn nhanh nhất trên máy hàn liên tục. Trình tự đúng theo hướng dẫn của Kim Chí Bảo:
- Tắt công tắc nhiệt trước.
- Bật chế độ làm mát và để máy chạy thêm khoảng 5–10 phút.
- Sau đó mới tắt nguồn và rút phích điện.
Song song đó, khi máy đã nguội, lau sạch bề mặt hàn và băng tải, đồng thời ghi vào sổ nếu trong ca có hiện tượng bất thường như đường hàn yếu dần, băng tải chạy giật hoặc tiếng máy khác lạ. Những ghi chú này là căn cứ quý nhất khi cần bảo trì hoặc khi trao đổi với kỹ thuật, vì nó cho biết lỗi xuất hiện từ khi nào và trong điều kiện nào.
Lịch bảo trì định kỳ đi kèm quy trình vận hành
Quy trình theo ca chỉ phát huy tác dụng khi đi cùng bảo trì định kỳ. Một lịch đơn giản mà xưởng nhỏ cũng duy trì được:
| Tần suất | Việc cần làm |
|---|---|
| Hằng ngày | Vệ sinh bề mặt hàn, băng tải; kiểm tra nhanh dây nhiệt, dải Teflon |
| Hằng tuần | Kiểm tra độ căng và tình trạng dây curoa; siết lại các vị trí lỏng do rung máy |
| Hằng tháng | Tổng kiểm tra dây nhiệt, dây curoa, quạt làm mát; thay trước các chi tiết đã mòn sâu, không chờ đứt giữa ca |
Lưu ý quan trọng: theo chính sách được nêu trong bài lưu ý khi bảo trì và bảo hành máy hàn miệng túi liên tục, dây nhiệt và dây curoa là vật tư tiêu hao, không nằm trong danh mục bảo hành. Vì vậy xưởng nên chủ động giữ sẵn ít nhất một bộ dây nhiệt và dây curoa dự phòng trong tủ đồ nghề, để khi cần thay là có ngay, không phải dừng dây chuyền chờ phụ tùng.
Nếu đã làm đúng quy trình mà máy vẫn lặp lại các hiện tượng như không lên nhiệt, băng tải đứng yên hoặc đường hàn co quéo, lúc đó mới chuyển sang tra cứu các lỗi thường gặp của máy hàn miệng túi liên tục hoặc liên hệ kỹ thuật — tránh tự tháo máy khi chưa tách nguồn điện.
Quy trình rút gọn cho máy dập chân và dập tay
Không phải cơ sở nào cũng chạy máy liên tục. Với máy hàn miệng túi dập chân FRE-700, tinh thần quy trình vẫn giữ nguyên nhưng rút gọn: đầu buổi kiểm tra thanh hàn và dải Teflon, hàn thử để chốt thời gian dán trong dải 0.2–2 giây theo độ dày túi (thanh hàn dài 70cm phù hợp cả túi khổ lớn), trong buổi giữ miệng túi sạch và khô, cuối buổi lau thanh hàn khi máy đã nguội.
Với máy dập tay tại quầy bán lẻ, mỗi lần đổi loại túi chỉ cần hàn thử một túi và ghi lại nấc nhiệt vừa đạt ngay tại quầy — thói quen nhỏ này giúp người bán sau cứ thế áp dụng, không phải thử đi thử lại trên túi hàng của khách.


Kết luận
Một quy trình vận hành tốt không làm chậm việc đóng gói — nó loại bỏ đúng những lần dừng máy, chỉnh máy và hàn lại vốn mới là thứ ăn thời gian thật sự. Chỉ cần 5 phút kiểm tra đầu ca, vài túi hàn thử để chốt thông số, thói quen tắt máy có làm mát ở cuối ca và một cuốn sổ ghi thông số theo loại túi, đường hàn của xưởng sẽ ổn định thấy rõ và máy cũng bền hơn.
Nếu cơ sở của bạn đang chọn máy hàn miệng túi hoặc cần được hướng dẫn quy trình vận hành trực tiếp trên máy, liên hệ Kim Chí Bảo qua số 0868.019.119 hoặc ghé địa chỉ: Tầng 2, TTTM giải trí Bắc Ninh, Số 397 Ngô Gia Tự, Phường Kinh Bắc, Tỉnh Bắc Ninh, Việt Nam để được tư vấn theo đúng loại túi và sản lượng đang đóng gói.


